

A habosodó epoxi és poliuretán általában kétkomponensű rendszerek: olyan helyben kialakított, összekeveréssel térfogatnövekedésen és megszilárduláson átmenő gyantarendszerek, amelyek kompozit héjszerkezetekben merevítő maganyagként, szabálytalan üregek kitöltésére és formadarabok gyártására egyaránt alkalmasak. A kétkomponensű Sicomin S.A.S. által formulált habosodó epoxi rendszerek főleg merevítés céljából alkalmazandó szerkezeti habok, míg a Lackfa GmbH által gyártott LAMOLTAN® poliuretán habrendszerek kis sűrűségű kitöltőhabtól a rugalmas, félkemény integrálhabig terjedő választékot kínálnak. Kérjen ajánlatot a Poly-Matrix szakértőitől még ma!
Szabálytalan belső teret kell kitöltenie, könnyebb kompozit alkatrészt tervez, vagy formába önthető habrendszert keres? A Sicomin habosodó epoxirendszerek helyben kialakított, merev habmagként alkalmazhatók kompozit héjszerkezetekben és merevítő kitöltésekben. A LAMOLTAN® poliuretán rendszerek között kis sűrűségű, merev kitöltőhabok, formadarabokhoz használható keményhabok és rugalmas, félkemény integrálhab is választható.
A Poly-Matrix Kft. a Sicomin és a Lackfa habrendszerek egyik kiemelt magyarországi forgalmazója. Műszaki tanácsadással segítünk a terhelési követelményekhez, a kívánt habsűrűséghez, az alkatrész geometriájához és a feldolgozási feltételekhez illeszkedő rendszer kiválasztásában. Tekintse meg termékeink teljes kínálatát és referenciaprojektjeinket is.
| Milyen feladatra keres anyagot | Ajánlott kategória | Ide tartozó termékek |
|---|---|---|
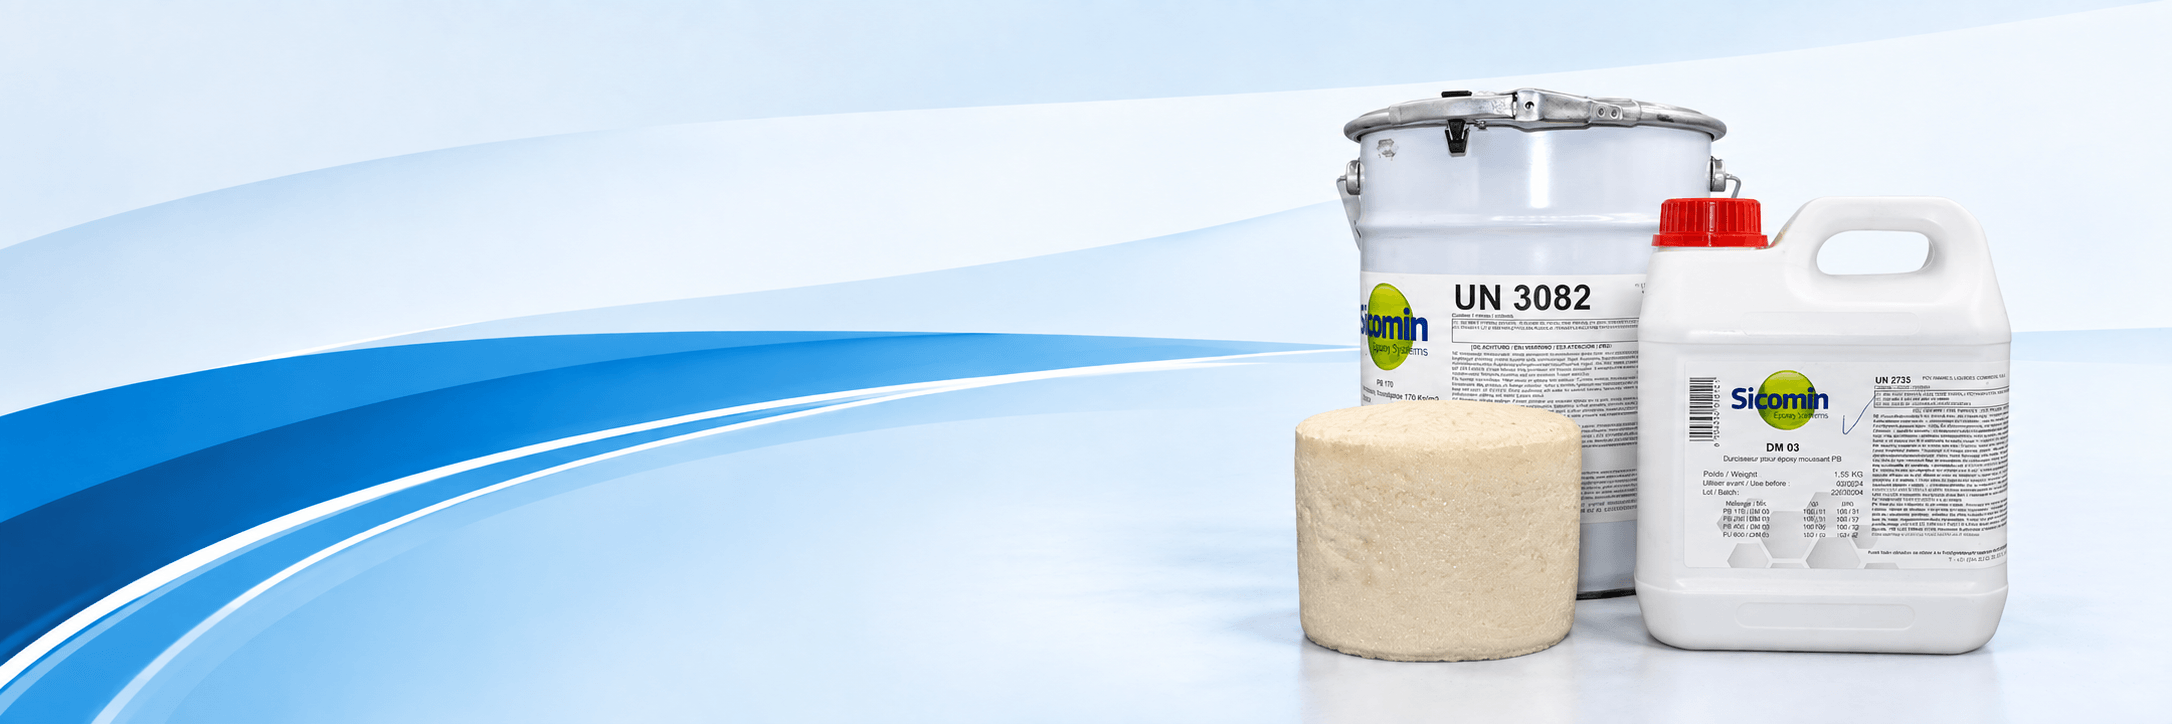
| Kompozit héjszerkezetek merevítése, helyben kialakított maganyag | Epoxihabok kompozitokhoz és merevítéshez | PB 170, PB 250, PB 400, PB 600; speciális változatok: PB 270 i, PB 370 i, PB 570 i, PB 410 GS |
| Kis tömegű, merev kitöltés | Könnyű poliuretán kitöltőhabok | LAMOLTAN® NG 57-50-6 |
| Öntött formadarabok, üregek és kisebb habblokkok | Merev poliuretán habok formadarabokhoz | LAMOLTAN® FG 20-80-3, FG 20-80-7 |
| Rugalmasabb, félkemény műszaki alkatrészek | Poliuretán integrálhabok (filmipari alkalmazáshoz is használható) | LAMOLTAN® NHI 800-150-3 |
A folyékony keverék olyan belső geometriákba is bejuttatható, amelyekhez nehéz előre gyártott habtáblát illeszteni. A megfelelő habmag a tömör kitöltéshez képest kisebb tömeggel alakíthat ki támasztást, és a héjszerkezettel együtt növelheti az alkatrész merevségét.
Kompozit járműelemeknél, hajóipari alkatrészeknél és sporteszközöknél ezért a merevség és a tömeg együtt számít. Dekorációs formadaraboknál és modelleknél inkább az önthetőség, a forma kitöltése és a rendelkezésre álló feldolgozási idő kerül előtérbe. Rugalmasabb műszaki elemekhez külön integrálhab választható.
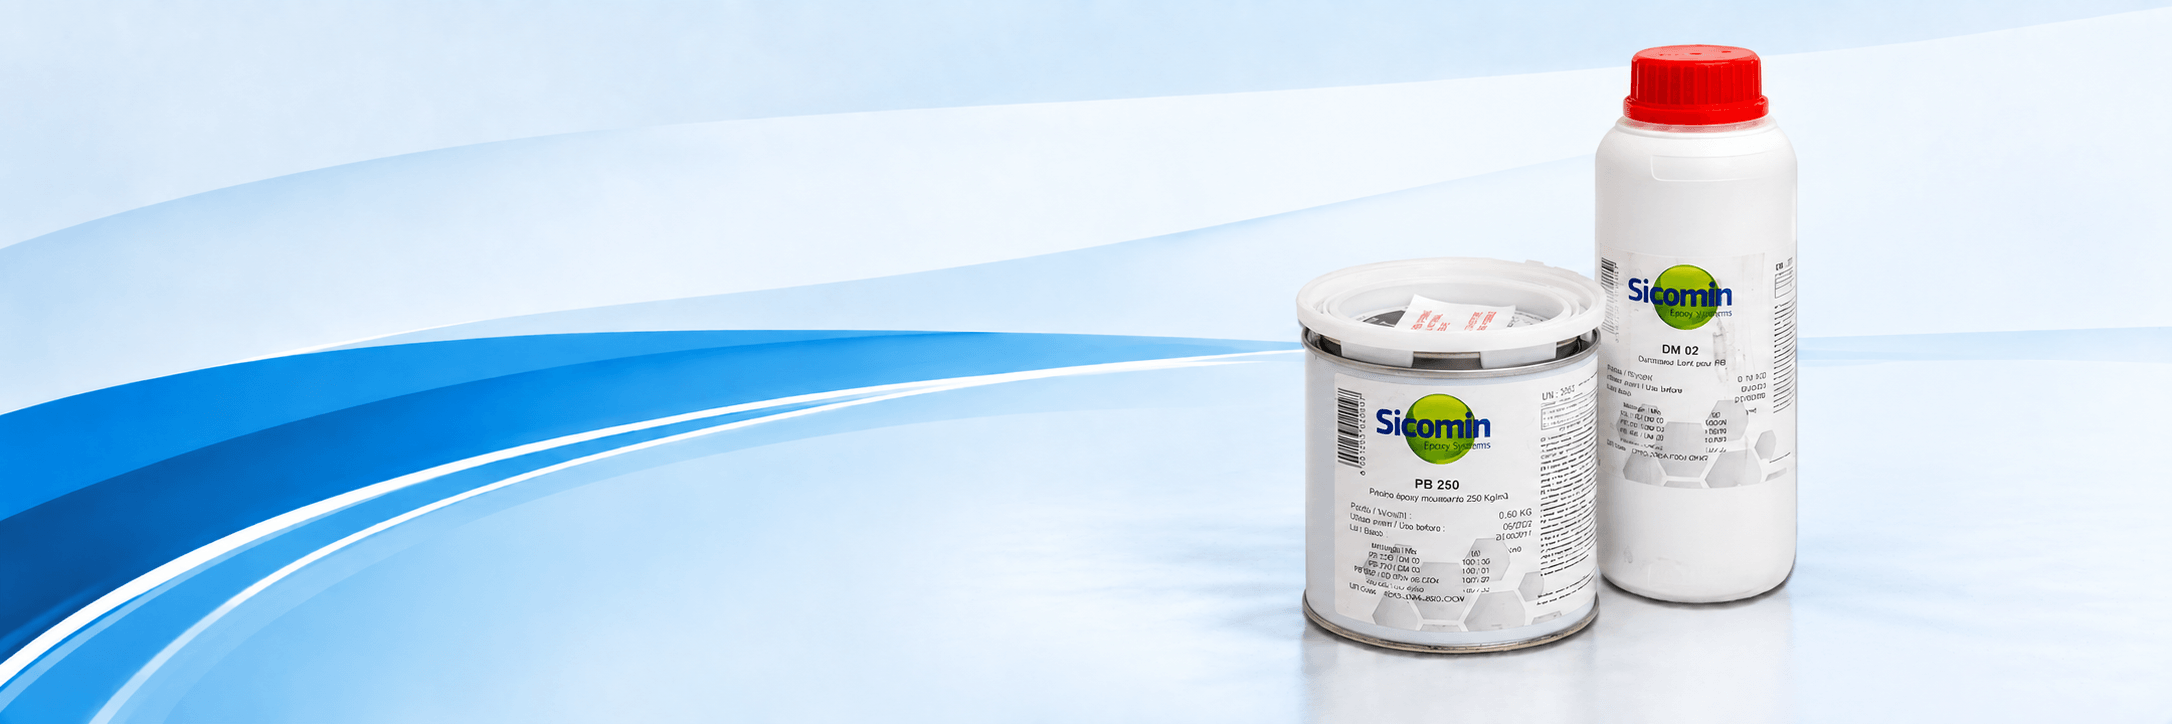
A Sicomin habosodó epoxigyanták helyben kialakított maganyagként használhatók. Különösen hasznosak szabálytalan üregekben, kompozit héjak között és olyan alkatrészekben, amelyeknél a mag és a külső rétegek együtt viselik a terhelést.
A PB 170, PB 250, PB 400 és PB 600 kétkomponensű rendszerek négy különböző sűrűségi variációt kínálnak. Zártcellás szerkezetük korlátozza a vízfelvételt. Megfelelően előkészített felületek között olyan kapcsolatot teremt, amely felér egy ragasztó által biztosított kémiai és fizikai adhézióval; teherviselő kötésnél a teljes szerkezetet és a tapadást külön ellenőrizni kell.
| Termék | Hab sűrűsége 20 °C-on | Térfogatnövekedés 20 °C-on | Anyagválasztási irány |
|---|---|---|---|
| PB 170 | 170 ± 20 kg/m³ | 6,6 ± 0,7-szeres | A termékcsalád legkisebb sűrűségű változata, leginkább a merevség növelése melletti tömegcsökkentés a legfőbb előnye |
| PB 250 | 250 ± 25 kg/m³ | 4,5 ± 0,5-szeres | Kis tömegű kompozit habmag kialakítása és üregkitöltés egy magasabb szerkezeti merevség és sűrűségi szinten |
| PB 400 | 400 ± 30 kg/m³ | 2,8 ± 0,2-szeres | Sűrűbb maganyag szerkezeti merevítés és növelt mechanikai igény esetén |
| PB 600 | 600 ± 40 kg/m³ | 1,9 ± 0,2-szeres | A termékcsalád legsűrűbb habja, nagyobb mechanikai igényű kitöltésekhez |
A megfelelő sűrűséget a terhelés, az alkatrész geometriája és a megengedett tömeg alapján érdemes kiválasztani. A sűrűség önmagában nem igazolja egy kész szerkezet teherbírását.
DM 12: Lassabb térhálósító, amellyel a vizsgált körülmények között nagyobb habvastagság alakítható ki.
DM 13: Gyorsabb térhálósító, elsősorban vékonyabb kialakításokhoz és gyorsabb térhálósodáshoz.
A habosodás lényegesen gyorsabb, mint a teljes megszilárdulás. A lassabb térhálósító ezért nem jelent hosszú öntési várakozási időt: a keveréket elkészítése után gyorsan a helyére kell juttatni.
PB 270 i, PB 370 i, PB 570 i — tűzvédelmi követelményekhez
Leírás: Égésgátolt epoxihabok helyben kialakított maganyagokhoz és speciális, tűzvédelmi teljesítményt is igénylő kompozit szerkezetekhez, formadarabokhoz, például közlekedési célú alkalmazásokhoz. Névleges habsűrűségük 270, 370 és 570 kg/m³. A sorozat DM 13 standard vagy DM 12 lassú térhálósítóval használható.
Előnyök: Égésgátolt összetétel, három sűrűségi szint, tűzvédelmi teljesítményt igénylő projektekhez fejlesztve.
Mikor válassza? Tűzvédelmi követelményű kompozit szerkezetek és formadarabok, közlekedési célú alkalmazások.
Mire figyeljen? Egy adott késztermék tűzvédelmi megfelelőségét külön kell igazolni. Saját feldolgozási és hőkezelési előírásaikat külön kell követni.
PB 410 GS / DM 07V12 — gyors, szórható
Leírás: Szórással feldolgozható, gyorsan keményedő epoxihab, körülbelül 410 kg/m³ habsűrűséggel. Keverési aránya 2:1 térfogat szerint vagy 100:45 tömeg szerint, munkavégzési ideje legfeljebb 4 perc.
Előnyök: Leginkább szórással feldolgozható, gyors kötés, célzott felvitel.
Mikor válassza? Felületi felhordás, szörfdeszkák, sportfelszerelések és autóalkatrészek gyártásához, vagy olyan feladathoz, ahol a gyors kötés és a célzott felvitel fontos.
Mire figyeljen? Rövid, kb. 4 perces munkavégzési idő gondos előkészítést és gyors kivitelezést igényel.
Mind a négy PB rendszer 2 : 1 térfogataránnyal keverhető. Tömeg szerinti kimérésnél azonban a választott gyantához tartozó arányt kell használni.
| Gyanta | Gyanta és DM 12 tömegaránya | Gyanta és DM 13 tömegaránya |
|---|---|---|
| PB 170 | 100 : 43 | 100 : 43 |
| PB 250 | 100 : 42 | 100 : 42 |
| PB 400 | 100 : 42 | 100 : 42 |
| PB 600 | 100 : 39 | 100 : 39 |
⚠️ A térfogat- és tömegarány nem cserélhető fel. A sűrűséget és a reakcióidőt ne a komponensarány önkényes változtatásával módosítsa; ehhez megfelelő terméktípust és térhálósítót kell választani.
| Rendszer | Kiöntött réteg max. vastagsága | Kialakult hab max. vastagsága |
|---|---|---|
| PB 170 / DM 12 | 1,8 ± 0,2 cm | 12 ± 1,2 cm |
| PB 170 / DM 13 | 0,8 ± 0,1 cm | 5 ± 0,5 cm |
| PB 250 / DM 12 | 1,8 ± 0,2 cm | 8 ± 0,8 cm |
| PB 250 / DM 13 | 0,9 ± 0,1 cm | 4 ± 0,4 cm |
| PB 400 / DM 12 | 1,8 ± 0,2 cm | 5 ± 0,5 cm |
| PB 400 / DM 13 | 1,1 ± 0,1 cm | 3 ± 0,3 cm |
| PB 600 / DM 12 | 2,1 ± 0,2 cm | 4 ± 0,4 cm |
| PB 600 / DM 13 | 1,6 ± 0,1 cm | 3 ± 0,3 cm |
A táblázat 20 °C-on, 33 cm átmérőjű hengeres edényben végzett vizsgálatok tájékoztató értékeit mutatja. Más geometria, zárt szerszám, eltérő hőmérséklet vagy hőelvezetés esetén az alkalmazható rétegvastagság változhat. A gyártási beállításokat próbaöntéssel kell ellenőrizni.
Formabontással járó gyártásnál a teljes megszilárdulást követően legalább 4 óra 40 °C-os utóhőkezelés ajánlott a méretstabilitáshoz. A célzott mechanikai és hőtechnikai tulajdonságokhoz további, az alkatrészhez igazított hőkezelési ciklusra lehet szükség.
Az üvegesedési hőmérséklet, a Tg, nem azonos a tartósan megengedett üzemi hőmérséklettel. Meleg környezetben működő alkatrésznél a terhelés és a hőkezelés együtt határozza meg az anyagválasztást.
LAMOLTAN® NG 57-50-6 — könnyű poliuretán kitöltőhab
Leírás: Kétkomponensű, vízzel habosított rendszer merev, zártcellás PU hab előállításához. Általános üregkitöltésre ajánlott, amikor a kis tömegű kitöltés a fő cél. Kézi feldolgozásnál a hab sűrűsége körülbelül 50 ± 3 kg/m³; megfelelő gépi feldolgozással 42–45 kg/m³ is elérhető, amit a gyártásban ellenőrizni kell.
Előnyök: Kis tömegű, merev, zártcellás szerkezet · Vízzel habosított rendszer
Mikor válassza? Általános üregkitöltés, ahol a kis tömegű kitöltés a fő cél.
Mire figyeljen? A jó tapadás érdekében a habbal érintkező fedőrétegek körülbelül 35–45 °C-ra történő előmelegítése ajánlott. Alumíniumon tapadóhíd alkalmazása is szükséges lehet. Hőszigetelő feladatnál a konkrét szerkezethez tartozó hőtechnikai teljesítményt külön kell tisztázni.
LAMOLTAN® FG 20-80-3 és FG 20-80-7 — merev poliuretán habok formadarabokhoz
Leírás: Formadarabok, üregkitöltések és kisebb habblokkok készítésére szolgáló merev PU rendszerek, körülbelül 83 ± 5 kg/m³ habsűrűséggel. A választható reakcióidő segít a gyártási művelethez igazítani a feldolgozást. Az FG 20-80-3 gyorsabb változat: 20 °C-on a startideje körülbelül 30 másodperc. Az FG 20-80-7 késleltetett habosodású, körülbelül 67 másodpercet jelent ugyanilyen hőmérsékleten.
Előnyök: Két startidő-változat választható a gyártási művelethez · Műszaki és dekorációs vagy preparátumokhoz, formadarabokhoz is alkalmazható
Mikor válassza? Formadarabok, üregkitöltések, kisebb habblokkok; az FG 20-80-7 hosszabb feldolgozási ideje kézi bekeverésnél és hosszabb beöntési műveletnél lehet előnyös.
Mire figyeljen? Kis blokkoknál a megadott legnagyobb blokkmagasság 35–40 cm; a tényleges szerszámra és anyagmennyiségre a technológiát ellenőrizni kell.
LAMOLTAN® NHI 800-150-3 — poliuretán integrálhab műszaki alkatrészekhez
Leírás: Rugalmas, félkemény integrálhab műszaki öntött alkatrészekhez, elsősorban zárt szerszámos feldolgozásra. Az integrálhab tömörebb külső kéreggel és habos belső szerkezettel kialakítható anyagtípus. A kézi, 100 grammos keverékkel, 20 °C-on mért habsűrűség körülbelül 160 ± 10 kg/m³.
Előnyök: Rugalmas, félkemény jelleg · Tömörebb külső kéreg és habos belső szerkezet
Mikor válassza? Ha a merev kitöltés helyett rugalmasabb alkatrészre van szükség. Előszeretettel alkalmazandó ülések, díszletek kialakításához.
Mire figyeljen? A zárt szerszámban készült alkatrész sűrűségét és kéregképződését a betöltött mennyiség és a technológia is befolyásolja.
| Termék | Habsűrűség | Startidő | Emelkedési idő | A és B keverési aránya |
|---|---|---|---|---|
| NG 57-50-6 | 50 ± 3 kg/m³ | 57 ± 4 s | 270 ± 15 s | 100 : 120 tömeg szerint |
| FG 20-80-3 | 83 ± 5 kg/m³ | 30 ± 4 s | 150 ± 15 s | 100 : 117 tömeg szerint |
| FG 20-80-7 | 83 ± 5 kg/m³ | 67 ± 4 s | 300 ± 20 s | 100 : 117 tömeg szerint |
| NHI 800-150-3 | 160 ± 10 kg/m³ | 25 ± 5 s | 135 ± 15 s | 100 : 35 tömeg szerint |
Tájékoztató értékek 20 °C-on, kézi, 100 grammos próbakeverésnél. A startidő a habosodás indulását, az emelkedési idő a hab növekedésének időtartamát jellemzi; egyik sem tekinthető önmagában formabontási időnek. A tényleges gyártási idők függnek a hőmérséklettől, az anyagmennyiségtől és a feldolgozás módjától.
Kompozit maganyaghoz és merevítéshez elsősorban a Sicomin epoxihabokat érdemes választani. Kis tömegű üregkitöltéshez vagy gyors habképzéshez a merev LAMOLTAN® PU rendszerek adnak alternatívát; rugalmasabb alkatrészhez külön rugalmas-, vagy integrálhab szükséges.
| Választási szempont | Sicomin PB epoxihabok | Bemutatott Lackfa PU habok |
|---|---|---|
| Fő feladat | Kompozit maganyag, merevítő kitöltés | Gyors, kis sűrűségű kitöltés, formadarab vagy hőszigetelés céljából |
| Anyagjellemző | Merev hab | NG és FG: merev; NHI: rugalmas, félkemény |
| Jellemző sűrűség | Kiemelt PB család: 170–600 kg/m³ | NG: kb. 50; FG: kb. 83; NHI: kb. 160 kg/m³ a megadott próbákban |
| Előny | Több sűrűségű változat, kompozitokba integrálható habmag, kis vízfelvétel, magas mechanikai szilárdság | Kis sűrűségű merev habok és rugalmasabb integrálhab is választható |
| Feldolgozási korlát | Gyors beöntés, hőfejlődés kezelése, utóhőkezelés tervezése | Rövid reakcióidő, pontos adagolás, száraz feldolgozási környezet |
| Hő és terhelés | A hőkezeléssel együtt értékelendő | Termék- és alkalmazásspecifikus ellenőrzés szükséges |
Az epoxihab nagy alakváltozást igénylő rugalmas elemhez nem megfelelő kiindulópont. A kis sűrűségű PU kitöltőhab pedig nem automatikus helyettesítője egy teherátadásra tervezett epoxi magnak. A teljes költséget az anyagigény, a szerszám, a feldolgozási idő és az utókezelés együtt határozza meg.
A kívánt habtérfogat, sűrűség és mechanikai igény alapján válasszon PB gyantát. A kiemelt PB 170–PB 600 / DM 1X család térfogataránya 2 : 1; tömeg szerinti kimérésnél a konkrét gyantához tartozó arányt használja. A DM 12 lassabb, a DM 13 gyorsabb térhálósító. A komponensarány módosításával ne próbálja szabályozni a sűrűséget vagy a kötési időt.
Az elméleti anyagigény a habtérfogat és a megcélzott sűrűség szorzata: például 10 liter, 250 kg/m³ sűrűségű hab tömege 2,5 kg. Ez előzetes becslés, nem automatikusan alkalmazható egyszeri beöntési mennyiség. Az öntési vastagságot, az anyagmennyiséget és szükség esetén a rétegezést a hőfejlődéshez és a szerszám hőelvezetéséhez kell igazítani.
A PB gyantát adagolás előtt homogenizálja, a tárolóedény falán és alján lévő anyagot is átkeverve. Készítse elő a tapadó felületeket, a leválasztandó szerszámfelületekre pedig vigyen fel megfelelő formaleválasztót. A keveréssel bevitt nagyobb levegőbuborékok 1–2 mm nyílásméretű rozsdamentes acél szitán történő átöntéssel nagyrészt eltávolíthatók.
A keveréket elkészítése után gyorsan a helyére kell juttatni, mert a habosodás lényegesen gyorsabb a teljes térhálósodásnál. A lassabb térhálósító sem jelent hosszú öntési várakozási időt. Zárt szerszámnál tervezze meg a töltési mennyiséget és a gázok elvezetését; az alacsony habosodási nyomás sem jelent nyomásmentes feldolgozást. A gyártási beállításokat próbaöntéssel ellenőrizze.
A kiemelt PB / DM 1X családnál formabontással járó gyártás esetén a teljes megszilárdulást követően legalább 4 óra 40 °C-os utóhőkezelés ajánlott. A kívánt mechanikai és hőtechnikai teljesítményhez további hőkezelésre lehet szükség. A PB 270 i, PB 370 i, PB 570 i és PB 410 GS rendszerek saját feldolgozási és hőkezelési előírásait külön kell követni.
⚠️ Munkakörülmények: a Sicomin PB rendszerek habosodásakor gyúlékony hidrogén szabadul fel. Biztosítson megfelelő szellőzést, zárja ki a gyújtóforrásokat, és a komponensek biztonsági adatlapjaihoz igazodó védelmet alkalmazzon.
Az NG és FG rendszerek merev habot, az NHI 800-150-3 rugalmas, félkemény integrálhabot ad. A keverés megkezdése előtt készítse elő a formát, a kimért komponenseket és az eszközöket. A gyors habképződés miatt a beöntés menetét előre meg kell tervezni.
Az FG rendszerek komponenseinek feldolgozási hőmérséklete körülbelül 20 °C legyen. Az NG 57-50-6 jó tapadásához a habbal érintkező fedőrétegek körülbelül 35–45 °C-ra történő előmelegítése ajánlott. Ezeket a beállításokat ne alkalmazza automatikusan más PU rendszerre.
Az FG 20-80-3 és FG 20-80-7 tömeg szerinti keverési aránya 100 : 117, az NG 57-50-6 esetében ez 100 : 120, míg az NHI 800-150-3 tömegaránya 100 : 35. A térfogat- és tömegarány nem cserélhető fel. A hab tulajdonságait megfelelő rendszer kiválasztásával, ne az előírt komponensarány önkényes változtatásával módosítsa.
Az FG rendszerek kézi keverésekor először a „B", majd az „A" komponens kerül a keverőedénybe; ezt intenzív összekeverés követi. Az FG 20-80-7 hosszabb feldolgozási idejű, így több idő áll rendelkezésre a beöntéshez, mint az FG 20-80-3 esetében, de így is gyors munkavégzés szükséges. Az NHI 800-150-3 „A" komponensét használat előtt intenzíven fel kell keverni. Minden terméknél a saját műveleti sorrendet kövesse.
A töltési mennyiséget a habsűrűség, a forma térfogata és a feldolgozási körülmények együtt határozzák meg. A szerszám terhelhetőségét és a gázok elvezetését is meg kell tervezni. Az FG rendszerekkel készített kis blokkok megadott legnagyobb magassága 35–40 cm; az NHI elsősorban zárt szerszámban dolgozható fel. A szabadon habosított próba sűrűsége nem feltétlenül azonos a kész formadarab sűrűségével.
A startidő, a kötési idő és az emelkedési idő különböző technológiai jellemzők. A hab emelkedésének befejeződése önmagában nem igazolja a formabontáshoz szükséges szilárdságot. A tényleges gyártási és formabontási feltételeket az adott rendszerrel, valós körülmények között ellenőrizze.
⚠️ Nedvesség és munkavédelem: a PU komponenseket óvja a nem kívánt nedvességtől, a felnyitott csomagolást használat után zárja vissza. A „vízzel habosított" megnevezés a habképzés módját jelöli: a termék nem vízzel hígítható. Az izocianátot tartalmazó komponensek kezelésénél megfelelő szellőzés és a biztonsági adatlapokhoz igazodó egyéni védelem szükséges.
Olyan gyantarendszer, amelynek komponensei összekeverés után térfogatnövekedéssel járó habképződésen és megszilárduláson mennek keresztül. A kialakuló anyag sűrűsége, merevsége és feldolgozási ideje a kiválasztott rendszertől függ.
A habosodó epoxi gyanták nagy előnye az, hogy a többi habosodó gyantához képest lényegesen lassabban emelkednek. Ennek következtében úgy töltik ki a rendelkezésre álló teret, hogy nem okoznak a rendszerben túlnyomást.
A választás a kívánt alkatrész és a feldolgozás függvénye. A bemutatott epoxihabok főként merev kompozit maganyagként és összetett üregek kitöltésére használhatók; a bemutatott merev PUR rendszerek gyors, kisebb sűrűségű üregkitöltést vagy formadarabgyártást tesznek lehetővé. A félkemény NHI külön kategória.
Kompozit héjak közé, helyben kialakított merev habként a Sicomin PB epoxihabok jó kiindulópontot adnak. A PB 170, PB 250, PB 400 és PB 600 közül a kívánt tömeg és mechanikai igény alapján lehet választani.
Az FG 20-80-7 kb. 67 másodperces indulási vagy startideje hosszabb, mint az FG 20-80-3 kb. 30 másodperces értéke 20 °C-on. A tényleges munkaidőt a gyártási hőmérsékleten kell ellenőrizni.
Nem. Az NG 57-50-6 és az FG 20-80 rendszerek merev habot adnak. Az NHI 800-150-3 rugalmas, félkemény integrálhab műszaki alkatrészekhez.
A tapadása a habmag és a héjszerkezet kapcsolatának kialakításához, ragasztásához is használható. A megfelelő felület-előkészítést, a kötés kialakítását és a teherbírást az adott szerkezeten kell ellenőrizni.
A kiemelt PB / DM 1X családnál formabontás esetén a teljes megszilárdulás után legalább 4 óra 40 °C-os utóhőkezelés szükséges. A végső igénybevételhez szükséges ciklust külön kell meghatározni. Más PB család feldolgozási előírásai eltérhetnek.
A habszerkezet hőszigetelő szerepet is betölthet, de a terméket a teljes feladathoz kell választani. A kiemelt PB család hővezetési tényezője 20 °C-on, típustól függően körülbelül 0,06–0,16 W/(m·K). Építési vagy méretezett hőszigetelési feladathoz a konkrét alkalmazás követelményeit is tisztázni kell. Fokozott hőszigeteléshez elsősorban a PUR habok alkalmazása javasolt.
Küldje el, mit szeretne gyártani vagy kitölteni, mekkora az alkatrész, milyen terhelés éri, milyen szerszámmal dolgozik, mi a kívánt sűrűség, merevség, hőterhelés vagy tűzvédelmi követelmény. Segítünk szűkíteni a választható Sicomin és LAMOLTAN® rendszerek körét, értelmezni a feldolgozási paramétereket és megtervezni a próbagyártást. A termékekhez műszaki és biztonsági dokumentációt biztosítunk.